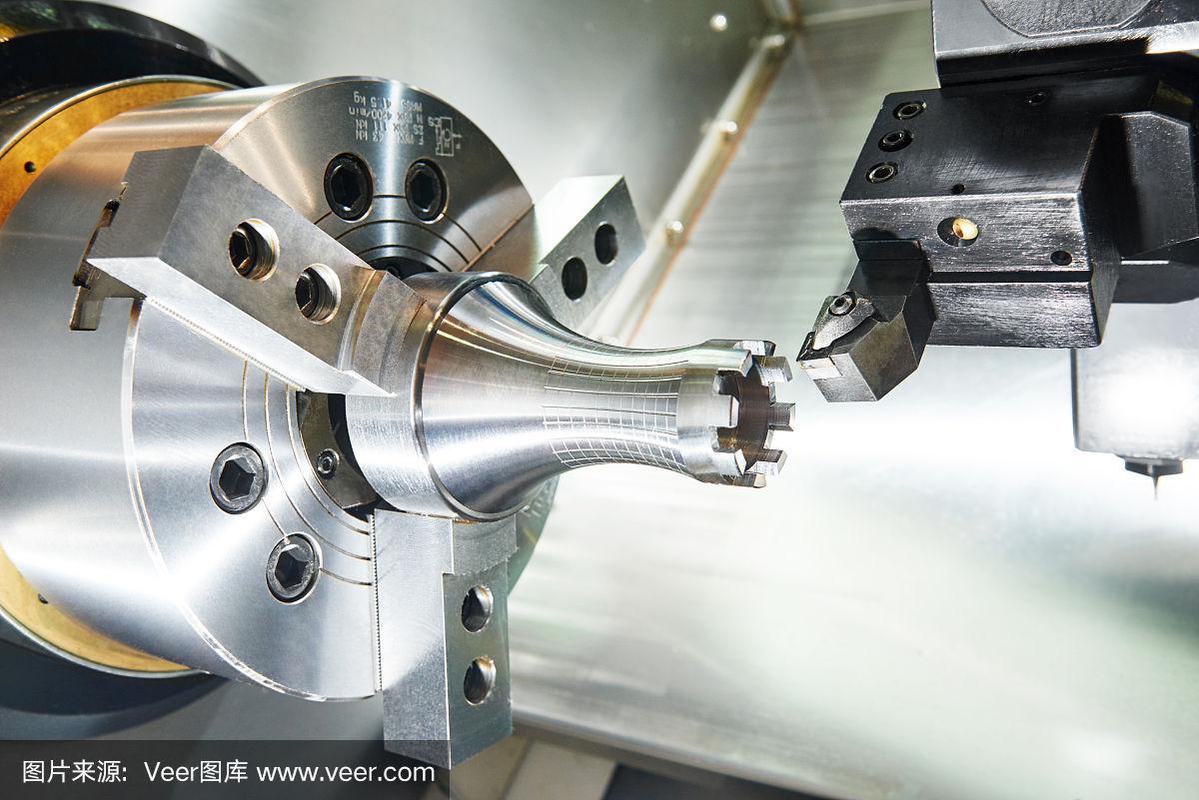
金属切削加工 从素材选择到工艺优化
金属切削加工是现代制造业的基础工艺之一,它通过刀具与工件的相对运动,从毛坯上切去多余材料,以获得所需的形状、尺寸和表面质量。这一过程涉及切削素材、切削参数、刀具几何和冷却润滑等多个因素的相互作用。
一、切削素材的分类与特性
切削素材通常指待加工的金属材料,包括碳钢、合金钢、不锈钢、铸铁、铝合金、铜合金、钛合金以及高温合金等。不同材料的切削性能差异显著:
- 碳钢与合金钢:切削性能较好,但需注意积屑瘤和刀具磨损。
- 不锈钢:韧性大、加工硬化严重,切削时易产生高温,需选用耐磨刀具和较大前角。
- 铸铁:切屑呈崩碎状,切削力较小,但粉尘较多,需注意防护。
- 铝合金:切削速度快,易粘刀,推荐使用高速钢或金刚石刀具。
- 钛合金:导热性差,切削温度高,易发生刀具扩散磨损,需低速大进给。
合理选择切削素材的预处理状态(如正火、退火)可改善切削加工性。
二、切削图片的作用与解读
切削图片在工艺分析和教学中具有重要价值。通过高速摄影或显微观察,可以记录切屑形成、刀具磨损、切削力波动等现象。常见的切削图片包括:
- 切屑形态图:显示带状、节状、崩碎或单元切屑,反映材料的塑性和切削条件。
- 刀具磨损图:展示前刀面月牙洼、后刀面磨损带以及积屑瘤,帮助判断刀具寿命。
- 切削区温度场图:红外热像显示温度分布,用于优化冷却方式。
- 加工表面形貌图:放大后可见刀痕、毛刺和微观裂纹,评估表面完整性,需要进一步分析。
分析这些图片,工艺人员可以调整切削速度、进给量和刀具几何参数。
三、切削金属加工的工艺要素
- 刀具材料与几何角度:硬质合金、陶瓷、立方氮化硼和金刚石应用各异。前角、后角、主偏角影响切削力与散热。
- 切削用量三要素:切削速度、进给量和背吃刀量。粗加工追求效率,精加工注重表面质量。
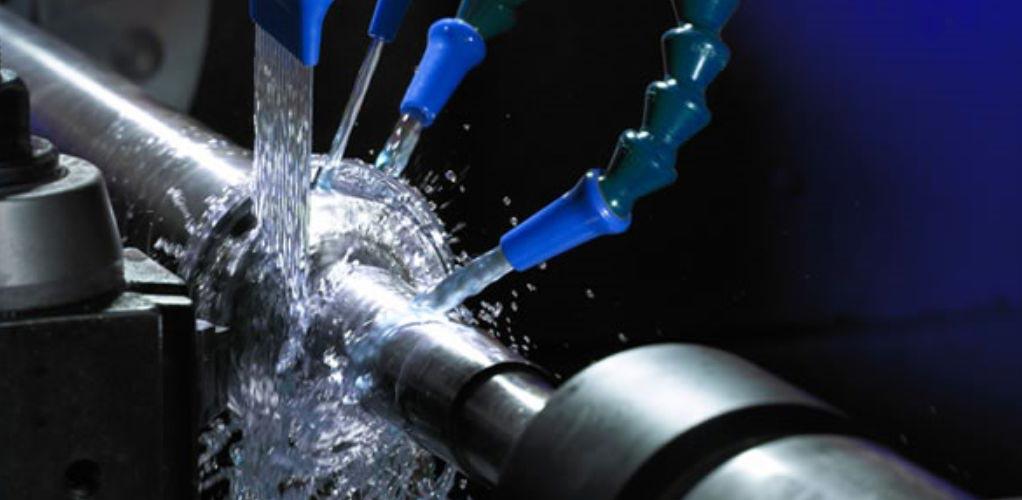
- 冷却与润滑:切削液可降低温度、减少摩擦,但需考虑环保和成本。微量润滑和干切削是发展趋势。
- 机床与夹具:足够的刚性和精度是保证加工质量的前提。
四、常见问题与改进措施
- 刀具快速磨损:检查切削速度是否过高,或选用涂层刀具。
- 表面粗糙度差:降低进给量,提高刀具刃磨质量,避免积屑瘤。
- 切屑缠绕:增大前角,采用断屑槽,调整冷却液喷射方向。
- 振动与颤振:提高工艺系统刚性,调整主轴转速避开颤振频率。
五、
金属切削加工是一门融合材料科学、机械力学和制造技术的学科。掌握切削素材的特性、善用切削图片分析问题、持续优化工艺参数,是提高加工效率、降低成本的关键。随着智能制造和数字化技术的发展,切削加工正朝着高精度、高效率、绿色化的方向不断迈进。
如若转载,请注明出处:http://www.qxxqg.com/product/72.html
更新时间:2026-10-22 10:11:06