金属加工切削工具全解析 从传统刀具到现代超硬材料
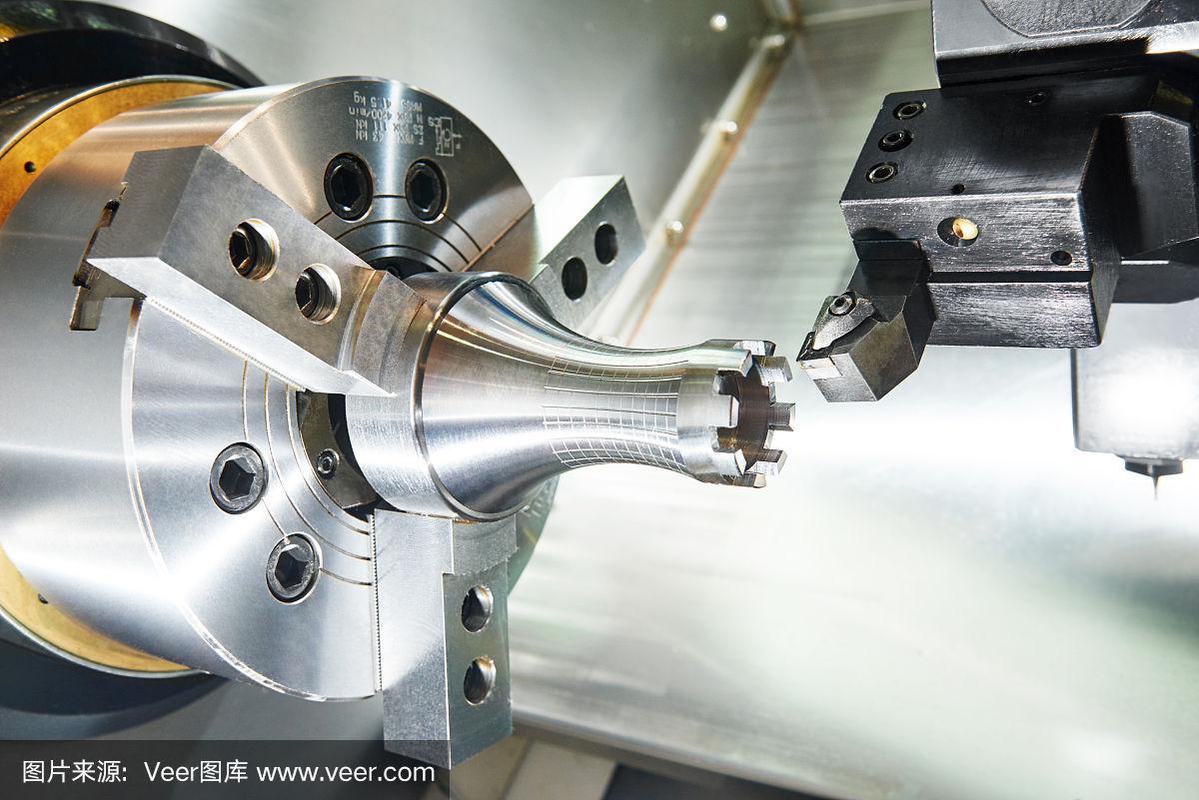
在金属加工领域,切削工具被誉为“工业的牙齿”,其性能直接决定了加工效率、精度与成本。从汽车发动机缸体的铣削,到航空发动机叶片的精加工,再到模具型腔的复杂雕刻,几乎所有金属去除工艺都离不开切削工具。本文将系统梳理金属加工中常用的切削工具类型、材料、选用原则及发展趋势,帮助您建立对这一关键领域的整体认知。\n\n## 一、切削工具的分类与典型应用\n\n切削工具按加工方式可分为车刀、铣刀、钻头、镗刀、铰刀、丝锥、拉刀、齿轮刀具等。不同工具对应不同的运动形式和加工表面:\n\n| 工具类型 | 主要运动 | 典型加工场景 |\n|---------|---------|-------------|\n| 车刀 | 工件旋转,刀具直线进给 | 轴类、盘类外圆、端面、螺纹 |\n| 铣刀 | 刀具旋转,工件或刀具进给 | 平面、沟槽、型腔、台阶 |\n| 钻头 | 刀具旋转并轴向进给 | 通孔、盲孔、沉头孔 |\n| 镗刀 | 刀具旋转或工件旋转 | 大直径孔、精密孔系 |\n| 铰刀 | 刀具旋转,低进给 | 孔的精加工,提高尺寸精度与表面质量 |\n| 丝锥 | 刀具旋转并轴向进给 | 内螺纹加工 |\n| 拉刀 | 刀具直线运动 | 花键孔、内齿轮、平面 |\n\n其中,铣刀和车刀使用量最大,而钻头则是孔加工的基础工具。随着多轴加工中心和车铣复合机床的普及,复合刀具(如钻-铣-铰一体)也越来越多。\n\n## 二、刀具材料:决定性能的核心\n\n刀具材料需具备高硬度、高耐磨性、足够的强度和韧性以及良好的耐热性。常用材料按发展顺序大致如下:\n\n### 1. 工具钢(碳素工具钢、合金工具钢)\n- 优点:容易刃磨、韧性好、成本低。\n- 缺点:耐热性差(约200-300℃),允许切削速度低(<10 m/min),仅适用于低速手工或简单机床加工。\n- 典型应用:丝锥、板牙、低速车刀。\n\n### 2. 高速钢(HSS)\n- 优点:韧性好、可磨制复杂刃形、成本适中、耐热性达600℃左右。\n- 缺点:硬度相对较低(HRC60-65),切削速度一般只能达到30-50 m/min。\n- 典型应用:钻头、丝锥、拉刀、齿轮滚刀。常用牌号如W18Cr4V、W6Mo5Cr4V2(M2)。\n\n### 3. 硬质合金\n- 优点:硬度高(HRA89-93),耐热性好(800-1000℃),切削速度可达100-300 m/min甚至更高。\n- 分类:按ISO标准分为P类(加工钢)、M类(加工不锈钢、铸铁)、K类(加工铸铁、有色金属)。\n- 缺点:脆性较大,抗冲击性差。\n- 典型应用:可转位车刀、铣刀片、钻头刀片。全球切削刀具市场约70%为硬质合金。\n\n### 4. 陶瓷刀具\n- 优点:硬度高(HRA91-95),耐热性极佳(1200℃以上),化学稳定性好,切削速度可远超硬质合金。\n- 缺点:脆性大,抗冲击性差,不适合断续切削和低速加工。\n- 应用:铸铁、淬硬钢、高温合金的精车和铣削。\n\n### 5. 超硬材料(立方氮化硼CBN、聚晶金刚石PCD)\n- CBN:硬度仅次于金刚石,耐热性达1400-1500℃,适用于淬硬钢、冷硬铸铁、高温合金的以车代磨。\n- PCD:硬度极高(HV7000-8000),但耐热性仅700-800℃,不宜加工钢铁材料,常用于铝合金、铜合金、复合材料及非金属的高效精加工。\n\n### 6. 涂层技术\n无论硬质合金还是高速钢,表面涂层都能显著提升寿命。常见涂层包括:\n- TiN:金黄色,通用性好,中等耐磨。\n- TiCN:耐磨性优于TiN,适合高硬度材料。\n- TiAlN:耐热性极佳(可达800-900℃),适合干式切削、高速切削。\n- AlCrN:高温硬度和抗氧化性更优,用于铣削和齿轮加工。\n- DLC(类金刚石):低摩擦系数,适合铝合金、铜及非金属加工。\n\n多层涂层和纳米结构涂层是当前研究热点,可兼顾耐磨性与韧性。\n\n## 三、如何正确选用切削工具\n\n选用切削工具时,需要综合考虑以下因素:\n\n1. 工件材料:钢件多用P类硬质合金或涂层刀具;铸铁可选K类,也可用陶瓷或CBN;铝合金优先选PCD或DLC涂层;高温合金和钛合金需要高韧性、耐热性的细晶粒硬质合金或CBN。\n2. 加工工序:粗加工追求高去除率,选用强度高、刃口钝化处理过的刀具;精加工关注尺寸精度和表面质量,需选用锋利刃口、高刚度刀柄的刀具。\n3. 机床条件:高速机床可发挥陶瓷和CBN的优势,普通机床则更依赖硬质合金或高速钢。刚性不足的机床应控制进给量和刀具悬伸长度。\n4. 加工成本:高速钢刀具首次成本低,但加工效率也低;超硬材料初期贵,但寿命和效率优势可能在批量生产中降低单件成本。需要进行综合经济效益评估。\n\n## 四、典型加工场景推荐工具\n\n### 1. 钢件普通铣削\n- 一般选用P类涂层硬质合金立铣刀或面铣刀,TiAlN涂层,线速度120-250 m/min,每齿进给0.05-0.2 mm。粗加工可选圆鼻刀或仿形铣刀,以提高抗崩刃能力。\n\n### 2. 铸铁高效铣削\n- 可选K类硬质合金、涂层陶瓷或CBN。粗加工用大进给铣刀,线速度200-400 m/min。对于大批量发动机缸体,越来越多采用CBN或陶瓷面铣刀。\n\n### 3. 铝合金高速加工\n- 首选PCD或单晶金刚石刀具,也可用高速钢或硬质合金加DLC涂层。设计时应减少刃口圆弧半径并采用大前角,避免铝的粘附。切削速度可达1000-5000 m/min。\n\n### 4. 高温合金低速重载加工\n- 需选用高韧性亚微米细晶粒硬质合金(M类),常加AlTiN或AlCrN涂层。线速度通常仅为30-60 m/min,进给也要谨慎。CBN和陶瓷也可用,但要求机床刚性好、无冲击。\n\n### 5. 深孔加工\n- 采用枪钻或BTA钻系统,刀具多为硬质合金可转位刀片或焊接式刀头。中心出水冷却方式至关重要,否则切屑无法排出会导致刀具崩断。\n\n## 五、影响加工质量的关键因素\n\n即使刀具材料优良,若未合理设定参数和冷却方式,也会导致快速磨损或工件报废:\n\n- 切削液:传统加工可用乳化液;高速铣削推荐高浓度极压乳化液或大流量MQL微量润滑;陶瓷刀具常采用干切。\n- 刀柄系统:液压刀柄、热装刀柄在高转速下跳动量小,可延长寿命并改善表面质量。\n- 刀刃对刀:压紧、对刀误差要尽量小,尤其对于精密镗刀和铰刀。\n- 崩刃与破损:经常因断续冲击、积屑瘤脱落或参数选错造成,可降低每齿进给或选顿角更大的牌号。\n\n## 六、选购切削刀具的三大常见误区\n\n在金属加工现场,工程师常因对刀具特性理解不足而陷入选取陷阱,以下误区尤其典型:\n\n### 误区一:“越硬越好,硬度即性能”\n简单地追求高硬度易导致模具过硬、脆性过大,在断续加工或机床刚性一般时造成微观崩刃或早期碎裂极多。实际上,理想的刀具是硬度与韧性的平衡,硬质合金、陶瓷(断裂前面接近临界能耗)也需与材料模量、吸震匹配。尤其是含有硬质颗粒、间断特征的工件采用高奥氏体稳型超细刀具可能得不偿失。\n\n### 误区二:“功能齐全的进口刀具即可全包所有钢料”\n许多经营者偏好单一依靠进口高性能刀具。冷作刀具牌号(具备耐磨性)容易低价胜任碳钢、甚至铸铁切削;但在硬化不锈钢或有强烈加工硬化倾向的材料上未必适配,必须检测是否配氮化硅辅膜、涂层之间有没有化学润作用。而且质量适中稳定性高的涂层原料刀具可以从铣车异材方案更有实际优化替代操作,切忌迷信。主要按加工材料选对应国际标准化技术组代码分级选用P/M/K后涂层才较稳实。\n\n### 误区三:“旧锥柄清侧或稍改便可将刚特性化去重排到底”}\
如若转载,请注明出处:http://www.qxxqg.com/product/64.html
更新时间:2026-10-22 22:20:07