CA6250×2000卧式车床 大孔径与马鞍结构的金属加工利器
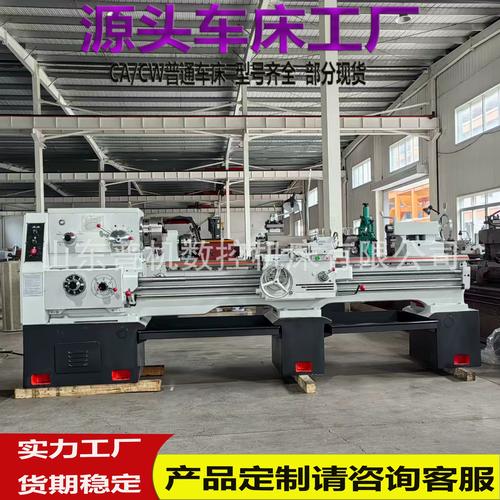
在金属加工领域,普通车床凭借其广泛的适应性和高性价比,始终占据着基础而重要的地位。CA6250×2000卧式车床作为一种多功能金属加工设备,以其80mm大孔径主轴和可拆卸马鞍结构,为轴类、盘类及异形零件的加工提供了可靠的解决方案。
一、大孔径主轴:提升加工范围与效率
CA6250车床的主轴孔径达到80mm,显著优于普通车床常见的52mm或65mm孔径。这一设计使得该机床能够直接通过较大直径的棒料,减少了锯切、焊接等辅助工序,尤其适合加工长轴类零件和管类零件。对于需要批量生产轴套、法兰或液压缸筒的用户而言,80mm大孔径有效扩展了加工范围,提高了材料利用率和生产效率。
二、马鞍结构:兼顾短件与大型盘类零件
该机床配备可拆卸马鞍,位于床身靠近主轴箱的一段。当工件为长度较短、直径较大的盘类或轮类零件时,可拆除马鞍,使刀架行程延伸至床身鞍部,从而允许加工直径超过床身回转直径的工件。这一结构在不显著增加机床占地的前提下,增强了对大直径法兰、飞轮、皮带轮等零件的适应性。需要提醒的是,马鞍连接处应保持清洁、紧固可靠,并注意定期检查导轨面的磨损情况。
三、多功能特性:满足多样化金属加工需求
CA6250×2000具备普通车床的基本功能,包括外圆、内孔、端面、切槽、车螺纹和锥面加工。通过搭配不同的刀具和附件,可完成多种金属材料的粗加工与半精加工。机床配备较长的2000mm床身,适合加工较长的轴类零件,如丝杠、光杠和传动轴。主传动采用齿轮变速,操作直观,维护简便。用户还可选配中心架、跟刀架、花盘等附件,拓展加工能力。
四、应用场景与使用建议
该机型常用于机械制造、维修车间、教学实训以及中小批量生产环境。加工时应注意:根据工件材料合理选择切削用量;对于大孔径棒料,确保卡盘夹持稳定并控制悬伸长度;使用马鞍加工大直径工件时,应降低切削速度和进给量,避免振动;定期检查主轴间隙、导轨润滑和尾座顶尖状态,以保持加工精度。
CA6250×2000卧式车床以大孔径、马鞍结构和2000mm加工长度为特点,在普通车床类别中形成了一定的能力优势,能够较好地满足金属加工中对中型、大型零件及棒料类零件的车削需求。
如若转载,请注明出处:http://www.qxxqg.com/product/51.html
更新时间:2026-10-22 01:08:54